




在全球个人防护装备(PPE)市场中,抵达仓库或建筑工地的成品,是庞大且复杂工业工程的无声见证。对于最终用户而言,工作手套是一种功能性工具——抵御危害的屏障。然而,对于行业内部人士来说,高品质手套是化学工程、纺织技术和严格统计过程控制精密融合的产物。在供应链透明度和产品可靠性至关重要的时代,了解手套制造的复杂细节不再仅仅是工程师的职责;它是采购经理、安全官员和企业领导者的必备知识。这份综合报告揭开了生产车间的神秘面纱。我们将深入探讨生产生命周期的细微细节,从原材料聚合物的分子审计,到无缝针织的自动化精度,再到生产后测试的科学严谨性。这是制造卓越如何将原材料转化为救命防护的故事。.
第一阶段:基础——原材料审计与准备
成品手套的质量永远无法超越其组成部分的质量。对于像山东力龙这样的一流原始设备制造商(OEM),制造过程在机器启动之前很久就已经开始。它始于对原材料的严格审计:形成内衬的纱线和形成涂层的化学乳液。.
聚合物的化学
涂层手套的性能——无论是 丁腈, 乳胶, 或 聚氨酯(PU)——由聚合物乳液的稳定性和纯度决定。.
- 粘度和固体含量: 到达后,化学工程师会测试液体聚合物的总固体含量(TSC)和粘度。如果粘度过低,涂层会渗透内衬(“穿透”),导致僵硬和皮肤刺激。如果粘度过高,涂层将不均匀。精确的控制确保了 轻便透气的PU手套.
- 的一致手感。 化合物成熟:.
原始的丁腈或乳胶必须与硫化剂(硫、氧化锌)和促进剂进行“配合”。这种混合物需要在受控搅拌下经历特定的成熟期——通常为24至48小时——以确保在固化过程中化学键能正确形成。
纱线的工程.
- 机械保护(防切割和耐磨性)来自纱线。 拉伸测试: 高性能聚乙烯(HPPE)、芳纶或聚酯纱线的批次要经过拉伸强度测试,以确保它们符合旦尼尔规格。这对于生产认证的.
- 5级防切割手套 至关重要。 PVC点状手套, 水分含量:.
对于用于
现代针织车间是一个自动化的繁忙场所。一排排电脑控制的针织机同时工作,生产出手套行业的核心产品——无缝内衬。.
针距选择与线圈密度
机器的“针距”指的是每英寸的针数。卓越的制造能力需要多样化的机器阵容来覆盖所有应用场景。.
- 7针距和10针距: 这些机器使用较粗的纱线生产重型内衬。这通常用于需要缓冲垫层的冬季手套或重工业手套。.
- 13针距和15针距: 一般搬运作业的行业标准。13针距机器生产出无处不在的 13G聚酯纤维内衬, ,在耐用性和灵活性之间取得平衡。.
- 18针距和21针距: 针织技术的前沿。这些超细机器生产的内衬触感如第二层皮肤,对于精密组装任务至关重要。.
针织过程中的质量控制
针织机上的自动传感器能立即检测到断线或漏针。然而,人工检验仍然至关重要。技术人员会对针织内衬进行随机称重检查。如果内衬重量即使轻几克,也表明纱线张力或密度存在偏差,这可能会影响 防切割手套.
的最终抗切割等级。
第三阶段:浸渍线——化学与机械的结合.
从纺织内衬到涂层安全手套的转变发生在浸渍线上。这是一个庞大的连续输送系统,跨度可达数百英尺。该过程是热力学和流体动力学之间的微妙平衡。
步骤1:装载与烧毛.
内衬被拉伸到陶瓷手模上。这些手模具有符合人体解剖学的形状,以确保最终的手套适合人手。在一些高端生产线中,内衬会经过燃气火焰(烧毛),以烧掉松散的纤维,确保涂层表面光滑。
步骤2:凝固剂浴.
- 在聚合物之前,手模会被浸入凝固剂溶液(通常是硝酸钙或氯化钙)中。这种化学物质充当粘合剂。 过程控制: 丁腈掌面涂层手套, 凝固剂的浓度决定了聚合物凝胶的速度。需要精确的浓度以防止聚合物渗透过内衬。对于.
,凝固剂仅应用于手掌区域以界定涂层线。
步骤3:聚合物浸渍.
- 手模下降到装有液态聚合物的槽中。 进针和出针的角度由计算机控制,以确保涂层厚度均匀,并防止指尖处出现滴落或“流挂”。.
- 特殊表面处理: 为了实现 微泡表面, ,聚合物在浸渍前会进行充气处理。为了实现 砂面效果, ,湿手套会通过盐或喷砂设备,使颗粒嵌入表面,然后再进行固化。.
步骤4:硫化(固化)
手套通过具有多个温度区的长烤箱,温度范围从100°C到140°C。这种热量触发聚合物链的交联(硫化),将液体涂层转化为坚韧、固体且具有弹性的薄膜。.
- 关键控制点: 如果温度过低,手套会变得发粘且强度不足;如果温度过高,则会变得易碎。持续的温度监测对于 重型手套.
步骤5:漂洗和清洗
高质量制造涉及广泛的漂洗过程。手套在热水槽中清洗,以去除残留的化学物质、蛋白质(在乳胶中)和过量的凝固剂。这一步对于防止皮肤刺激以及确保手套清洁且对佩戴者安全至关重要。.
阶段4:后加工处理和表面处理
从芯模上取下后,手套尚未完成。它们经过二次加工,以增强其功能性和市场竞争力。.
滚筒干燥和冷却
手套在大工业烘干机中翻滚,以去除任何剩余的水分并使涂层软化,从而改善“手感”。”
印刷和标识
对于OEM客户,这是应用品牌标识的地方。使用转印或丝网印刷技术在手套背面施加徽标、尺寸以及CE/ANSI认证标志。这些标志的可读性是合规要求。.
缝纫和包缝
手套的袖口采用“包缝”针迹完成。这种颜色编码的缝线通常表示手套的尺寸(例如,红色代表大号,黄色代表中号)。这种简单的视觉辅助对于繁忙工地的库存管理至关重要。.
阶段5:实验室——科学验证
没有实验室的制造厂仅仅是工厂;有了实验室,它才是工程中心。顶级制造商进行严格的批次测试,以验证是否符合国际标准。.
机械测试(EN 388 / ANSI 105)
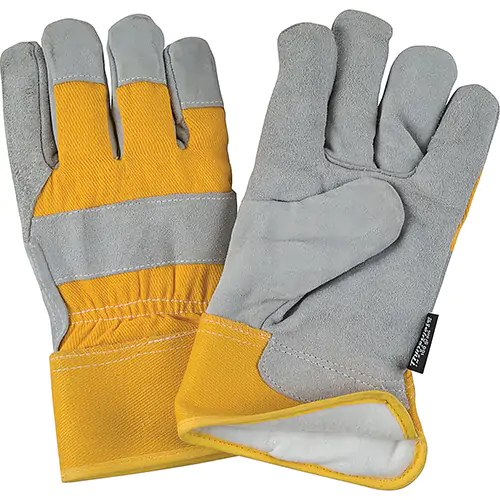
- 耐磨性测试: 样品放置在马丁代尔耐磨试验机中,与标准磨料纸摩擦。穿透所需的循环次数决定了耐磨等级。这确保了 皮革工作手套 满足重型建筑行业的期望。.
- 抗切割性(TDM-100): TDM-100机器使用直刃和可变重量来测量切割织物所需的力。这是准确认证手套为 HPPE抗切割 合规的唯一方法。.
- 穿刺和撕裂: 专用拉力计测量用钢针穿刺手掌或将材料撕开所需的力。.
化学渗透测试(EN 374)
用于 耐化学手套, ,样品会暴露于特定化学品(酸、溶剂)中。传感器测量化学品在分子层面渗透材料所需的时间。这些数据对于生成安全经理所依赖的化学品抗性图表至关重要。.
第6阶段:质量保证与AQL标准
在发货前,最后一道防线是质量保证(QA)审核。这由可接受质量限(AQL)标准管理,这是一种在全球范围内使用的统计抽样方法。.
针孔测试
对于液体防护手套,例如 一次性丁腈手套 或 家用橡胶手套, ,最关键的缺陷是针孔。QA检查员会用1000毫升水填充随机抽取的手套样本,并悬挂一段时间以检查是否有泄漏。.
- 医疗级: 通常需要AQL为1.5(极低的缺陷容忍度)。.
- 工业级: 通常需要AQL为4.0。.
视觉与尺寸检验
检查员会检查外观缺陷(如流痕、变色)和尺寸精度(指长、掌宽),以确保手套符合实际尺码。这种对细节的关注避免了因个人防护装备不合身而产生的挫败感。.
第7阶段:包装与物流
最后一步是包装。无论是用于工业的大宗包装,还是带有挂卡的可零售包装,包装材料必须在运输过程中保护产品免受紫外线和湿度的影响。正确的标签,包括条形码和批号,确保了完全的可追溯性。如果在现场发现任何缺陷,制造商可以将其追溯到具体的生产日期、机器生产线和原材料批次。.
OEM关系的价值
理解这一复杂流程凸显了直接与像山东力隆这样专业制造商合作的價值。普通贸易商或分销商缺乏对这些关键阶段的可见性和控制力。OEM合作伙伴提供:
- 定制: 调整聚合物配方或改变针织密度以满足特定市场需求的能力。.
- 浸渍过程——衬里与聚合物相遇的地方——现在是机器人控制的杰作。机械臂以精确的角度和速度操纵手模,以确保涂层厚度完美均匀。 确保 PU涂层工作手套 你今天购买的产品与去年购买的產品使用相同的机器、相同的材料制造。.
- 成本效益: 直接深入生产一线消除了中间商的加价,从而在保持上述严格质量控制的前提下实现具有竞争力的定价。.
结论:质量是一个过程,而非偶然
工作手套的制造是一门连接重工业与精密科学的学科。它需要持续致力于过程控制、材料质量和测试。随着安全标准的演变和劳动力需求的增加,那些能够成功发展的制造商将把他们的工厂车间不仅仅视为生产线,而是视为安全的实验室。对于买家而言,认识到这一过程的深度是做出明智、安全和战略性采购决策的关键。当你手持一只认证的高性能手套时,你握住的是数千小时工程和质量保证的成果——这是由科学构建的真正防护盾。.
