


Auf dem globalen Markt für Persönliche Schutzausrüstung (PSA) ist das fertige Produkt, das in einem Lager oder auf einer Baustelle ankommt, das stille Zeugnis eines weitreichenden und komplexen industriellen Unterfangens. Für den Endanwender ist ein Arbeitshandschuh ein funktionales Werkzeug – eine Barriere gegen Gefahren. Für den Branchenkenner ist jedoch ein hochwertiger Handschuh das Ergebnis einer ausgeklügelten Konvergenz aus chemischer Technik, Textiltechnologie und strenger statistischer Prozesskontrolle. In einer Ära, in der Transparenz in der Lieferkette und Produktzuverlässigkeit von größter Bedeutung sind, ist das Verständnis der komplexen Details der Handschuhherstellung nicht mehr nur für Ingenieure relevant; es ist essenzielles Wissen für Einkaufsleiter, Sicherheitsbeauftragte und Unternehmensführer. Dieser umfassende Bericht hebt den Schleier vom Produktionsfloor. Wir werden die granularen Details des Produktionslebenszyklus erkunden, vom molekularen Auditierung der Rohpolymere bis zur automatisierten Präzision des nahtlosen Strickens und den wissenschaftlichen Strenge der Nachproduktionstests. Dies ist die Geschichte davon, wie Herstellungsexzellenz Rohmaterialien in lebensrettenden Schutz verwandelt.
Phase 1: Die Grundlage – Prüfung und Vorbereitung der Rohmaterialien
Die Qualität eines fertigen Handschuhs kann nie die Qualität seiner Bestandteile übertreffen. Für einen erstklassigen Originalausrüstungshersteller (OEM) wie Shandong Rilong beginnt der Herstellungsprozess lange bevor eine Maschine eingeschaltet wird. Er beginnt mit einer strengen Prüfung der Rohmaterialien: der Garne, die den Innenfutter bilden, und der chemischen Emulsionen, die die Beschichtung bilden.
Die Chemie der Polymere
Die Leistung beschichteter Handschuhe – ob Nitril, latex, Nylon Polyurethan (PU)– wird durch die Stabilität und Reinheit der Polymeremulsion bestimmt.
- Viskosität und Feststoffgehalt: Bei Ankunft testen Chemietechniker die flüssige Polymermasse auf Gesamt-Feststoffgehalt (TSC) und Viskosität. Wenn die Viskosität zu niedrig ist, dringt die Beschichtung in das Futter ein (“Durchschlag”), was zu Steifheit und Hautirritationen führt. Wenn sie zu hoch ist, ist die Beschichtung uneben. Präzise Steuerung sorgt für das konsistente Gefühl eines leichtgewichtigen, atmungsaktiven PU-Handschuhs.
- Verbindungsmaturation: Roh-Nitril oder Latex muss mit Vulkanisationsmitteln (Schwefel, Zinkoxid) und Beschleunigern “verbunden” werden. Diese Mischung erfordert eine bestimmte Reifezeit – oft 24 bis 48 Stunden – unter kontrollierter Rührung, um sicherzustellen, dass sich die chemischen Bindungen während der Aushärtung korrekt bilden.
Die Technik der Garne
Der mechanische Schutz (Schnitt- und Abriebfestigkeit) stammt vom Garn.
- Zugprüfung: Chargen von Hochleistungs-Polyethylen (HPPE), Aramid oder Polyester-Garn werden Zugfestigkeitstests unterzogen, um sicherzustellen, dass sie die Denier-Spezifikationen erfüllen. Dies ist kritisch für die Produktion zertifizierter Level-5-Schnittschutz-Handschuhe.
- Feuchtigkeitsgehalt: Bei Naturfasern wie Baumwolle, die in PVC-gepunktete Handschuhe, verwendet wird, wird der Feuchtigkeitsgehalt überprüft, um Schimmel oder Strickunregelmäßigkeiten zu verhindern.
Phase 2: Die Strickhalle – Automatisierte Präzision
Die moderne Strickhalle ist ein Zentrum der Automatisierung. Reihen von computergesteuerten Strickmaschinen arbeiten gleichzeitig, um die nahtlosen Innenfutter zu produzieren, die das Rückgrat der Handschuhindustrie bilden.
Auswahl der Maschinengauges und Stichdichte
Der “Gauge” einer Maschine bezieht sich auf die Anzahl der Nadeln pro Zoll. Herstellungsexzellenz erfordert eine vielfältige Flotte von Maschinen, um alle Anwendungen abzudecken.
- 7-Gauge und 10-Gauge: Diese Maschinen verwenden dickere Garne, um robuste Innenfutter zu produzieren. Dies ist typisch für Winterhandschuhe oder schwere Industrie-Handschuhe, bei denen Polsterung erforderlich ist.
- 13-Gauge und 15-Gauge: Der Industriestandard für allgemeine Handhabungen. Eine 13-Gauge-Maschine produziert das allgegenwärtige 13G Polyester-Innenfutter, das ein Gleichgewicht zwischen Haltbarkeit und Fingerfertigkeit bietet.
- 18-Gauge und 21-Gauge: Die Frontlinie der Stricktechnologie. Diese ultrafeinen Maschinen produzieren Innenfutter, die sich wie eine zweite Haut anfühlen, was für präzise Montageaufgaben unerlässlich ist.
Qualitätskontrolle des Strickens im Prozess
Automatisierte Sensoren an den Strickmaschinen erkennen sofort abgerissene Fäden oder ausgefallene Maschen. Dennoch bleibt die menschliche Inspektion entscheidend. Techniker führen zufällige Gewichtskontrollen an den gestrickten Innenfuttern durch. Ein Innenfutter, das auch nur wenige Gramm unter dem Sollgewicht liegt, deutet auf Abweichungen in der Garnspannung oder -dichte hin, was das endgültige Schnittwiderstands-Rating eines Schnittschutzhandschuh.
Phase 3: Die Tauchlinie – Wo Chemie auf Mechanik trifft
Der Übergang von einem Textil-Innenfutter zu einem beschichteten Sicherheitshandschuh erfolgt auf der Tauchlinie. Dies ist ein massives, kontinuierliches Fördersystem, das sich über hunderte von Metern erstrecken kann. Der Prozess ist ein empfindliches Gleichgewicht aus Thermodynamik und Fluiddynamik.
Schritt 1: Beladen und Auskammen
Innenfutter werden auf keramische Handformen gespannt. Diese Formen sind anatomisch geformt, um sicherzustellen, dass der fertige Handschuh korrekt an die menschliche Hand passt. Bei einigen hochwertigen Linien passieren die Innenfutter eine Gasflamme (Auskammen), um lose Fasern zu verbrennen und so eine glatte Oberfläche für die Beschichtung zu gewährleisten.
Schritt 2: Das Koagulansbad
Bevor das Polymer aufgetragen wird, werden die Formen in eine Koagulanslösung (typischerweise Calciumnitrat oder Calciumchlorid) getaucht. Dieses Chemikalie wirkt als Haftvermittler.
- Prozesssteuerung: Die Konzentration des Koagulans bestimmt, wie schnell das Polymer geliert. Eine präzise Konzentration ist erforderlich, um zu verhindern, dass das Polymer durch das Innenfutter durchdringt. Für einen Nitril-Handflächen-beschichteter Handschuh, wird das Koagulans nur auf den Handflächenbereich aufgetragen, um die Beschichtungslinie zu definieren.
Schritt 3: Polymer-Tauchen
Die Formen sinken in den Tank mit flüssigem Polymer.
- Profilsteuerung: Der Ein- und Ausstiegswinkel wird computergesteuert, um eine gleichmäßige Beschichtungsdicke zu gewährleisten und Tropfen oder “Läufe” an den Fingerspitzen zu verhindern.
- Spezialisierte Oberflächenbehandlungen: Um eine Mikro-Schaum-Oberfläche, das Polymer wird vor dem Eintauchen aufgeschäumt. Um eine sandige Oberfläche, zu erzielen, durchläuft der nasse Handschuh einen Salz- oder Medienstrahler, der Partikel in die Oberfläche einbettet, bevor er ausgehärtet wird.
Schritt 4: Vulkanisation (Aushärtung)
Die Handschuhe fahren durch lange Öfen mit mehreren Temperaturzonen, die von 100 °C bis 140 °C reichen. Diese Hitze löst die Vernetzung der Polymerketten (Vulkanisation) aus und verwandelt die flüssige Beschichtung in einen zähen, festen und elastischen Film.
- Kritischer Kontrollpunkt: Wenn die Temperatur zu niedrig ist, wird der Handschuh klebrig und schwach. Wenn sie zu hoch ist, wird er spröde. Eine kontinuierliche Temperaturüberwachung ist für die Haltbarkeit von schwere Handschuhe.
Schritt 5: Auslaugen und Waschen
Hochwertige Fertigung beinhaltet einen umfangreichen Auslaugprozess. Die Handschuhe werden in Warmwasserbecken gewaschen, um zurückbleibende Chemikalien, Proteine (im Latex) und überschüssige Gerinnungsmittel zu entfernen. Dieser Schritt ist entscheidend, um Hautirritationen zu verhindern und sicherzustellen, dass der Handschuh sauber und sicher für den Träger ist.
Phase 4: Nachbearbeitung und Veredelung
Sobald sie von den Formen entfernt wurden, sind die Handschuhe noch nicht fertig. Sie unterliegen sekundären Prozessen, die ihre Funktionalität und Marktfähigkeit verbessern.
Trommeln und Abkühlen
Handschuhe werden in großen industriellen Trocknern getrommelt, um verbliebene Feuchtigkeit zu entfernen und die Beschichtung zu erweichen, was das “Griffgefühl” verbessert.”
Bedrucken und Branding
Für OEM-Kunden ist dies der Zeitpunkt, an dem die Markenidentität angewendet wird. Tintenübertragung oder Siebdruck werden verwendet, um das Logo, die Größe und die CE/ANSI-Zertifizierungskennzeichnungen auf der Rückseite des Handschuhs aufzubringen. Die Lesbarkeit dieser Kennzeichnungen ist eine Compliance-Anforderung.
Nähen und Überlocken
Der Manschettenrand des Handschuhs wird mit einer “Überlock”-Naht beendet. Diese farbcodierte Naht zeigt normalerweise die Größe des Handschuhs an (z. B. Rot für Groß, Gelb für Mittel). Diese einfache visuelle Hilfe ist entscheidend für das Inventarmanagement auf einer geschäftigen Baustelle.
Phase 5: Das Labor – Wissenschaftliche Überprüfung
Eine Fertigungsanlage ohne Labor ist nur eine Fabrik; mit einem Labor ist sie ein Zentrum der Ingenieurwissenschaften. Hersteller der Spitzenklasse führen strenge Chargentests durch, um die Einhaltung internationaler Standards zu überprüfen.
Mechanische Tests (EN 388 / ANSI 105)
- Abriebtest: Proben werden in eine Martindale-Abriebmaschine gelegt, wo sie gegen ein standardisiertes Schleifpapier gerieben werden. Die Anzahl der Zyklen bis zum Durchbruch bestimmt das Abriebniveau. Dies stellt sicher, dass Lederarbeitshandschuhe die Erwartungen für den schweren Bau erfüllen.
- Schnittfestigkeit (TDM-100): Die TDM-100-Maschine verwendet eine gerade Klinge und variable Gewichte, um die Kraft zu messen, die erforderlich ist, um den Stoff zu schneiden. Dies ist die einzige Möglichkeit, einen Handschuh genau als HPPE-schnittfest konform zu zertifizieren.
- Stich- und Rissfestigkeit: Spezialisierte Zugprüfmaschinen messen die Kraft, die erforderlich ist, um die Handfläche mit einer Stahlspitze zu durchstechen oder das Material auseinanderzureißen.
Chemische Permeationstests (EN 374)
Dabei handelt es sich um die Beschaffung von hochwertigem Nitril-Butadien-Kautschuk (NBR) Latex von chemischen Lieferanten. Bei Latexhandschuhen handelt es sich um die Beschaffung von hochwertigem, proteinarmem Naturkautschuk-Latex von zertifizierten Plantagen. Die Reinheit und Konsistenz dieser Polymeremulsionen ist entscheidend für die Festigkeit und Barriereintegrität des Endhandschuhs. chemikalienbeständige Handschuhe, die Probe wird spezifischen Chemikalien (Säuren, Lösungsmitteln) ausgesetzt. Sensoren messen die Zeit, die benötigt wird, damit die Chemikalie das Material auf molekularer Ebene durchdringt. Diese Daten sind entscheidend für die Erstellung der chemischen Beständigkeitsdiagramme, auf die Sicherheitsmanager zurückgreifen.
Phase 6: Qualitätssicherung und AQL-Standards
Vor dem Versand ist die letzte Hürde der Qualitätssicherungs-(QA)-Audit. Dieser wird durch den Standard der annehmbaren Qualitätsbegrenzung (AQL) geregelt, eine weltweit angewendete statistische Stichprobenmethode.
Der Poren-Test
Für flüssigkeitsdichte Handschuhe, wie Einweg-Nitrilhandschuhe oder Haushaltsgummihandschuhe, ist der kritischste Fehler ein Porenfehler. QA-Inspektoren füllen eine zufällige Stichprobe von Handschuhen mit 1000 ml Wasser und hängen sie für einen festgelegten Zeitraum auf, um nach Undichtigkeiten zu suchen.
- Medizinische Qualität: Erfordert typischerweise ein AQL von 1,5 (sehr geringe Fehlertoleranz).
- Industrielle Qualität: Erfordert typischerweise ein AQL von 4,0.
Visuelle und dimensionale Inspektion
Inspektoren prüfen auf kosmetische Mängel (Laufmaschen, Verfärbungen) und Maßgenauigkeit (Fingerlänge, Handflächenbreite), um sicherzustellen, dass die Handschuhe der tatsächlichen Größe entsprechen. Diese Aufmerksamkeit zum Detail verhindert die Frustration über nicht passende PSA.
Phase 7: Verpackung und Logistik
Der letzte Schritt ist die Verpackung. Ob Großverpackung für den industriellen Einsatz oder verkaufsfertige Verpackung mit Header-Karten, die Verpackung muss das Produkt während des Transports vor UV-Licht und Feuchtigkeit schützen. Eine ordnungsgemäße Kennzeichnung mit Barcodes und Chargennummern gewährleistet die vollständige Rückverfolgbarkeit. Wenn jemals ein Fehler im Feld gefunden wird, kann der Hersteller ihn bis zum spezifischen Produktionsdatum, der Maschinenlinie und dem Rohstoffbatch zurückverfolgen.
Der Wert der OEM-Beziehung
Das Verständnis dieses komplexen Prozesses unterstreicht den Wert einer direkten Partnerschaft mit einem spezialisierten Hersteller wie Shandong Rilong. Ein allgemeiner Händler oder Distributor verfügt nicht über die Sichtbarkeit und Kontrolle über diese kritischen Phasen. Ein OEM-Partner bietet:
- Anpassung: Die Fähigkeit, die Polymerzusammensetzung anzupassen oder die Strickmaschenweite zu ändern, um einem bestimmten Marktbedarf gerecht zu werden.
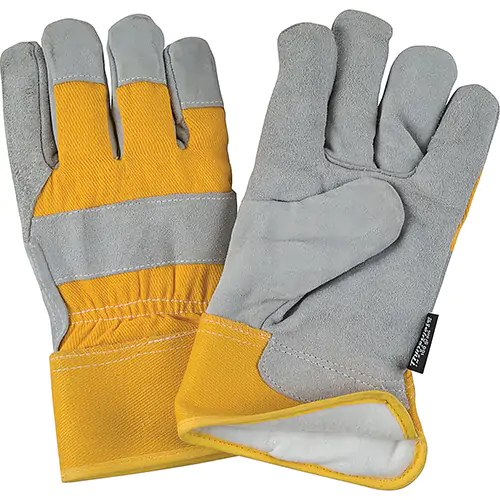
- Konsistenz: Die Gewissheit, dass die PU-beschichteten Arbeitshandschuhe , die Sie heute kaufen, auf denselben Maschinen mit denselben Materialien hergestellt werden wie die, die Sie letztes Jahr gekauft haben.
- Kosteneffizienz: Direkter Zugang zur Produktionsfläche eliminiert die Aufschläge der Zwischenhändler und ermöglicht wettbewerbsfähige Preise, ohne die oben beschriebenen strengen Qualitätskontrollen zu beeinträchtigen.
Fazit: Qualität ist ein Prozess, kein Zufall
Die Herstellung von Arbeitshandschuhen ist eine Disziplin, die die Lücke zwischen Schwerindustrie und Präzisionswissenschaft schließt. Sie erfordert ein unermüdliches Engagement für Prozesskontrolle, Materialqualität und Tests. Während sich die Sicherheitsstandards weiterentwickeln und die Anforderungen der Belegschaft steigen, werden die Hersteller, die erfolgreich sein werden, diejenigen sein, die ihre Produktionsflächen nicht nur als Produktionslinien, sondern als Labore der Sicherheit betrachten. Für den Käufer ist das Erkennen der Tiefe dieses Prozesses der Schlüssel, um fundierte, sichere und strategische Beschaffungsentscheidungen zu treffen. Wenn Sie einen zertifizierten Hochleistungshandschuh in der Hand halten, halten Sie das Ergebnis von Tausenden von Stunden Ingenieurarbeit und Qualitätssicherung – einen wahren Schutzschild, der von der Wissenschaft gebaut wurde.
